Hizmet Bölgesi
Eskişehir'de Cam Ambalaj Üretimine Bozüyük'ten Yüksek Erişim Hizmeti
Bir şişe ya da kavanozun üretim mantığı, düz camdan ya da seramik sağlık gerecinden oldukça farklıdır: erimiş cam damlası kalıba düşer, şekillenir, tavlama tünelinden geçerek soğur ve saniyeler içinde bir sonraki damla aynı döngüyü tekrarlar. Eskişehir'deki cam ambalaj üretim tesislerinde bu döngü, Bozüyük'teki float hattı kadar kesintisiz ama tamamen farklı bir ritimde işler — burada süreklilik tek bir uzun akıştan değil, saniyelik tekrarlardan gelir. Biz bu tesislere Bozüyük'ten gittiğimizde, alıştığımız float ve seramik dünyasından farklı bir kalıp değişim atölyesi, farklı bir paletli şişe-kavanoz stoklama düzeni ve farklı bir tavlama tüneli üstü bakım rutiniyle karşılaşırız. Bu sayfa, cam ambalaj üretiminin kendine özgü üst kot ihtiyaçlarını ve bu hattı Bozüyük'ten düzenli olarak nasıl desteklediğimizi anlatıyor.
Kalıp değişim atölyesinde yüksek raf ve kalıp stoklaması
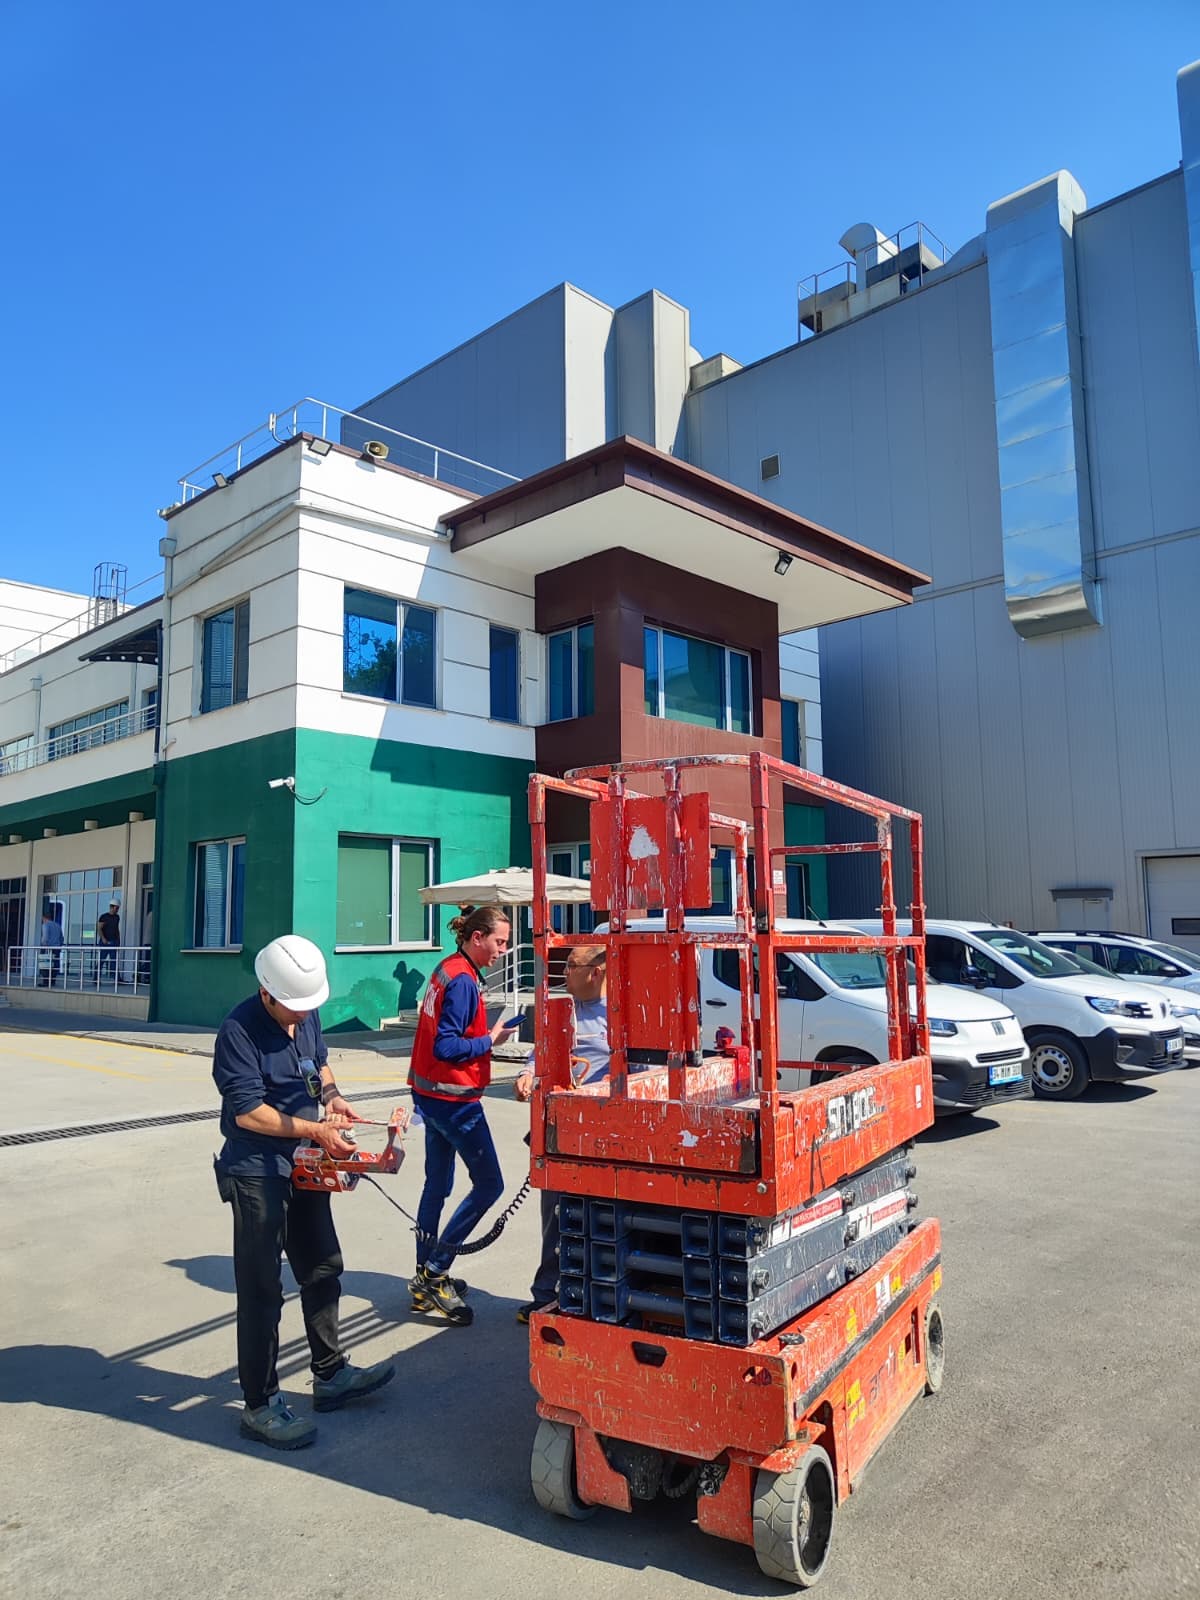
Cam ambalaj üretiminde her ürün deseni ayrı bir metal kalıp seti gerektirir ve bu kalıplar, kullanılmadıkları dönemde ağır ama hassas yüzeyli parçalar olarak yüksek raflarda tutulur — kalıp yüzeyindeki en ufak bir çizik, üretilen her şişede tekrarlanan bir kusura dönüşür. Raf üst gözlerindeki kalıp kontrolü ve düzenlemesi sepetten yapılır; personel kalıp yüzeyine değil kalıbın taşıma kulplarına ve raf bağlantılarına temas eder. Ağır kalıpların indirilmesi ayrı bir vinç ile koordineli yürütülür, sepet yalnızca erişim ve gözlem sağlar.
Tavlama tüneli üstünde ısı profili hassasiyeti
Kalıplanan şişe ya da kavanoz, iç gerilimini almak için tavlama tünelinden belirli bir ısı ve süre eğrisiyle geçer; tünelin üst kaplamasında yapılacak her iş bu profili bozmayacak şekilde kısa tutulur. Bu, Bozüyük'teki seramik sağlık gereçleri fırın tünelinde uyguladığımız kısa blok mantığına benzer ama burada döngü çok daha hızlıdır — tünelden dakikada onlarca ürün geçebilir ve profildeki bir sapma, o an tünelde olan geniş bir ürün grubunu aynı anda etkiler.
Paletli şişe-kavanoz stoklama sahalarında yüksek raf kontrolü
Üretilen şişe ve kavanozlar, tel örgü paletlerde yüksek raf sistemlerinde stoklanır ve bu raflarda çalışırken karşılaşılan asıl risk, üründen çok paletin kendisidir — dolu bir cam paleti hem ağır hem de bir kenara çarptığında kırılma riski taşır. Raf travers bağlantılarının kontrolü, forklift yerine sepetle yapılır; bu, palete temas etmeden görsel kontrol imkânı verir ve forkliftin çatal manevrasından kaynaklanan hasar riskini ortadan kaldırır.
Besleme sistemi ve şekillendirme makinesi üstü bakım
Erimiş camı kalıplara dağıtan besleme sistemi ve şekillendirme makinelerinin üst kısımlarındaki mekanik ve pnömatik hatlar, düzenli yağlama ve sıkma kontrolü ister. Bu hatlar sıcak bölgeye yakın konumlandığı için, çalışma öncesi güncel yüzey sıcaklığı tesisin kendi ölçümünden alınır ve sepetin yaklaşma mesafesi buna göre belirlenir — aynı ısı mesafesi disiplinini Bozüyük'teki float fırın çevresinde de uygularız.
Çevre il turunun kurulma biçimi
Bozüyük'ten Eskişehir hattına makine, biriken talep bir günü doldurduğunda ya da tek başına bir günü hak eden bir iş çıktığında yola çıkar. Tur gününde her tesiste yalnızca önceden onaylanmış liste çalışılır; ısı ve kalıp hassasiyeti taşıyan işler için tesisle önceden yapılan hazırlık görüşmesi, float ve seramik hattındakinden daha kritik bir adımdır çünkü çevre il turunda ikinci bir deneme şansı genellikle olmaz.
Cam ambalaj üretiminde üst kot kalemleri
Eskişehir'deki cam ambalaj tesislerinde en sık karşılaştığımız üst kot kalemleri aşağıda özetlenmiştir.
| Kalem | Öncelikli risk | Erişim biçimi | Koordinasyon |
|---|---|---|---|
| Kalıp raf kontrolü | Yüzey çizilmesi | Kulp ve raftan, temassız | Ayrı vinçle ağır kaldırma |
| Tavlama tüneli üst kaplaması | Isı profili sapması | Kısa bloklarla açma-kapama | Sürekli sıcaklık izleme |
| Paletli şişe-kavanoz rafı | Palet devrilme/kırılma | Sepetten temassız kontrol | Forklift ile iş bölümü |
| Besleme-şekillendirme üstü | Yüzey sıcaklığı | Ölçülmüş mesafeden | Tesis ısı ölçümü şart |
Float ile cam ambalajın ortak mantığı, farklı ritmi
Bozüyük'teki float hattı ile Eskişehir'deki cam ambalaj üretimi, ikisi de eritilmiş camın sürekliliği üzerine kurulu olsa da farklı bir zaman ölçeğinde çalışır. Float hattında akış saatler, günler boyunca tek bir yönde ilerleyen bir nehir gibidir; cam ambalaj hattında ise aynı döngü saniyeler içinde defalarca tekrarlanır ve her tekrar kendi başına bir üretim birimidir. Bu fark, bizim çalışma temposumuzu da etkiler — float hattında bir işlem penceresi dakikalarla ölçülürken, ambalaj hattında bazı kararlar saniyeler içinde verilmek zorundadır.
Bu yüzden Eskişehir'e giderken ekibimize hatırlattığımız çerçeve netleşir: burada yavaşlık, float hattındaki kadar tolere edilebilir değildir. Tünel üstü bir işi planlanandan uzun tutmak, float hattında bir sonraki bloğu geciktirirken, ambalaj hattında o anda tünelden geçen çok sayıda ürünü aynı anda etkiler.
Çevre il turunda ikinci şansın olmaması
Bozüyük'teki kendi tesisimize yakın işlerde bir eksik hazırlık genellikle aynı gün içinde telafi edilebilir — makine oradadır, eksik bilgi bir telefonla tamamlanır. Eskişehir hattında bu esneklik yoktur; tur günü elimizdeki liste eksikse ya da bir ölçüm bilgisi eksik geldiyse, o kalem bir sonraki tura kalır. Bu yüzden Eskişehir işlerinde hazırlık görüşmesini özellikle titiz tutarız — ısı ölçümü, kalıp ağırlığı, tünel duruş penceresi gibi bilgileri tur gününden önce eksiksiz almaya çalışırız.
Bu titizliğin karşılığı, tur gününün sürprizsiz geçmesidir. Eksik bir bilgi yüzünden bir kalemin ertelenmesi, hem bizim için hem tesis için bir sonraki tura kadar beklemek anlamına geldiğinden, bu riski baştan en aza indirmeyi tercih ederiz.
Sık sorulan sorular
Kalıp raflarımızdaki metal kalıpları kontrol ederken yüzeyde çizik oluşma riski var mı?
Doğru teknikle çok düşük. Sepet kalıbın yüzeyine değil taşıma kulplarına ve raf bağlantılarına müdahale eder; kalıp yüzeyi hiçbir aşamada sepetle ya da aletle temas etmez. Ağır kalıpların indirilmesi ayrı bir vinç ile yapılır, sepet yalnızca erişim ve gözlem sağlar — bu iş bölümü, tek ekipmanın hem kaldırma hem hassas erişim yapmaya çalışmasından doğan hataları önler. Hangi kalıpların o an aktif kullanımda, hangilerinin yedekte olduğunu önceden bilmemiz, kontrolü doğru sıraya koymamıza yardımcı olur.
Tavlama tünelimizin üst kaplamasında iş yaparken üretim hızınız neden bu kadar önemli?
Cam ambalaj hattında tünelden dakikada onlarca ürün geçebilir ve tünel üst kaplamasının açık kaldığı her ek dakika, o an tünelde olan geniş bir ürün grubunun ısı profilini etkileyebilir. Float hattındaki benzer bir işte etkilenen ürün miktarı çok daha azdır çünkü akış daha yavaştır. Bu yüzden ambalaj hattında üst kaplama işlerini olağanüstü kısa bloklara böleriz ve tünel içi sıcaklığı sürekli izleriz; bir panel açılır, iş hızla tamamlanır, panel hemen kapatılır.
Cam paletlerimizin raf kontrolünü neden forklift yerine sepetle yapıyorsunuz?
Dolu bir cam paleti hem ağır hem kırılmaya açıktır ve bir forklift çatalının yanlış açıda palete değmesi bilinen bir hasar nedenidir. Sepetli kontrolde personel palete dokunmadan görsel değerlendirme yapar; raf travers bağlantılarının kontrolü de aynı turda tamamlanır. Ağır kaldırma gerektiren bir düzenleme varsa bunu forklift ekibinize bildiririz, kendimiz üstlenmeyiz — iki farklı ekipmanın aynı palete aynı anda müdahale etmesi ek risk yaratır.
Besleme sistemi üstündeki hatlara yaklaşırken ısı mesafesini nasıl belirliyorsunuz?
Tesisinizin kendi ısı ölçümünden güncel yüzey sıcaklığını ve güvenli yaklaşma mesafesini isteriz; bu bilgi olmadan sepet o bölgeye yaklaştırılmaz. Bu, Bozüyük'teki float fırın çevresinde uyguladığımız aynı disiplindir — ısı ölçümü elle tahmin edilmez, tesisten teyit gelmeden çalışma başlamaz. Ölçüm güncel değilse, çalışmaya başlamadan önce güncellenmesini bekleriz; bu bazen tur gününde küçük bir gecikme yaratır ama güvenlik açısından vazgeçilmez bir adımdır.
Çevre il turunda bir bilgi eksik çıkarsa ne oluyor?
Dürüst cevap: o kalem genellikle bir sonraki tura kalır. Bozüyük'teki kendi tesisimize yakın işlerde eksik bir bilgi aynı gün telafi edilebilirken, çevre il turunda bu esneklik yoktur — tur günü elimizdeki liste eksikse, eksik kalemi güvenli biçimde yapamayız. Bu yüzden Eskişehir işlerinde hazırlık görüşmesini özellikle titiz tutuyoruz; ısı ölçümü, kalıp ağırlığı, tünel duruş penceresi gibi bilgileri tur gününden önce eksiksiz almaya çalışıyoruz ki tur günü sürprizsiz geçsin.
Bozüyük'ten geliyorsunuz; cam ambalaj üretimini float hattı kadar iyi biliyor musunuz?
Asıl birikimimizin float ve seramik sağlık gereçleri hattında olduğunu açıkça söyleyelim. Ancak iki üretim de aynı temel mantığa dayanır — eritilmiş camın sürekliliği, ısı mesafesi disiplini, kırılgan mamule temassız erişim — ve bu ortak zemin, Eskişehir'e giderken bize güçlü bir başlangıç noktası veriyor. Farkı yaratan ritimdir: ambalaj hattında karar hızı çok daha kısadır ve biz bunu bilerek, tünel üstü işleri float hattındakinden daha kısa bloklara bölerek çalışıyoruz. Tesisinize özgü koşulları keşifte konuşur, çalışma planına yazarız.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.