Hizmet Bölgesi
Bilecik OSB'de Cam ve Seramik Yan Sanayisine Yüksek Erişim Manlift Kiralama
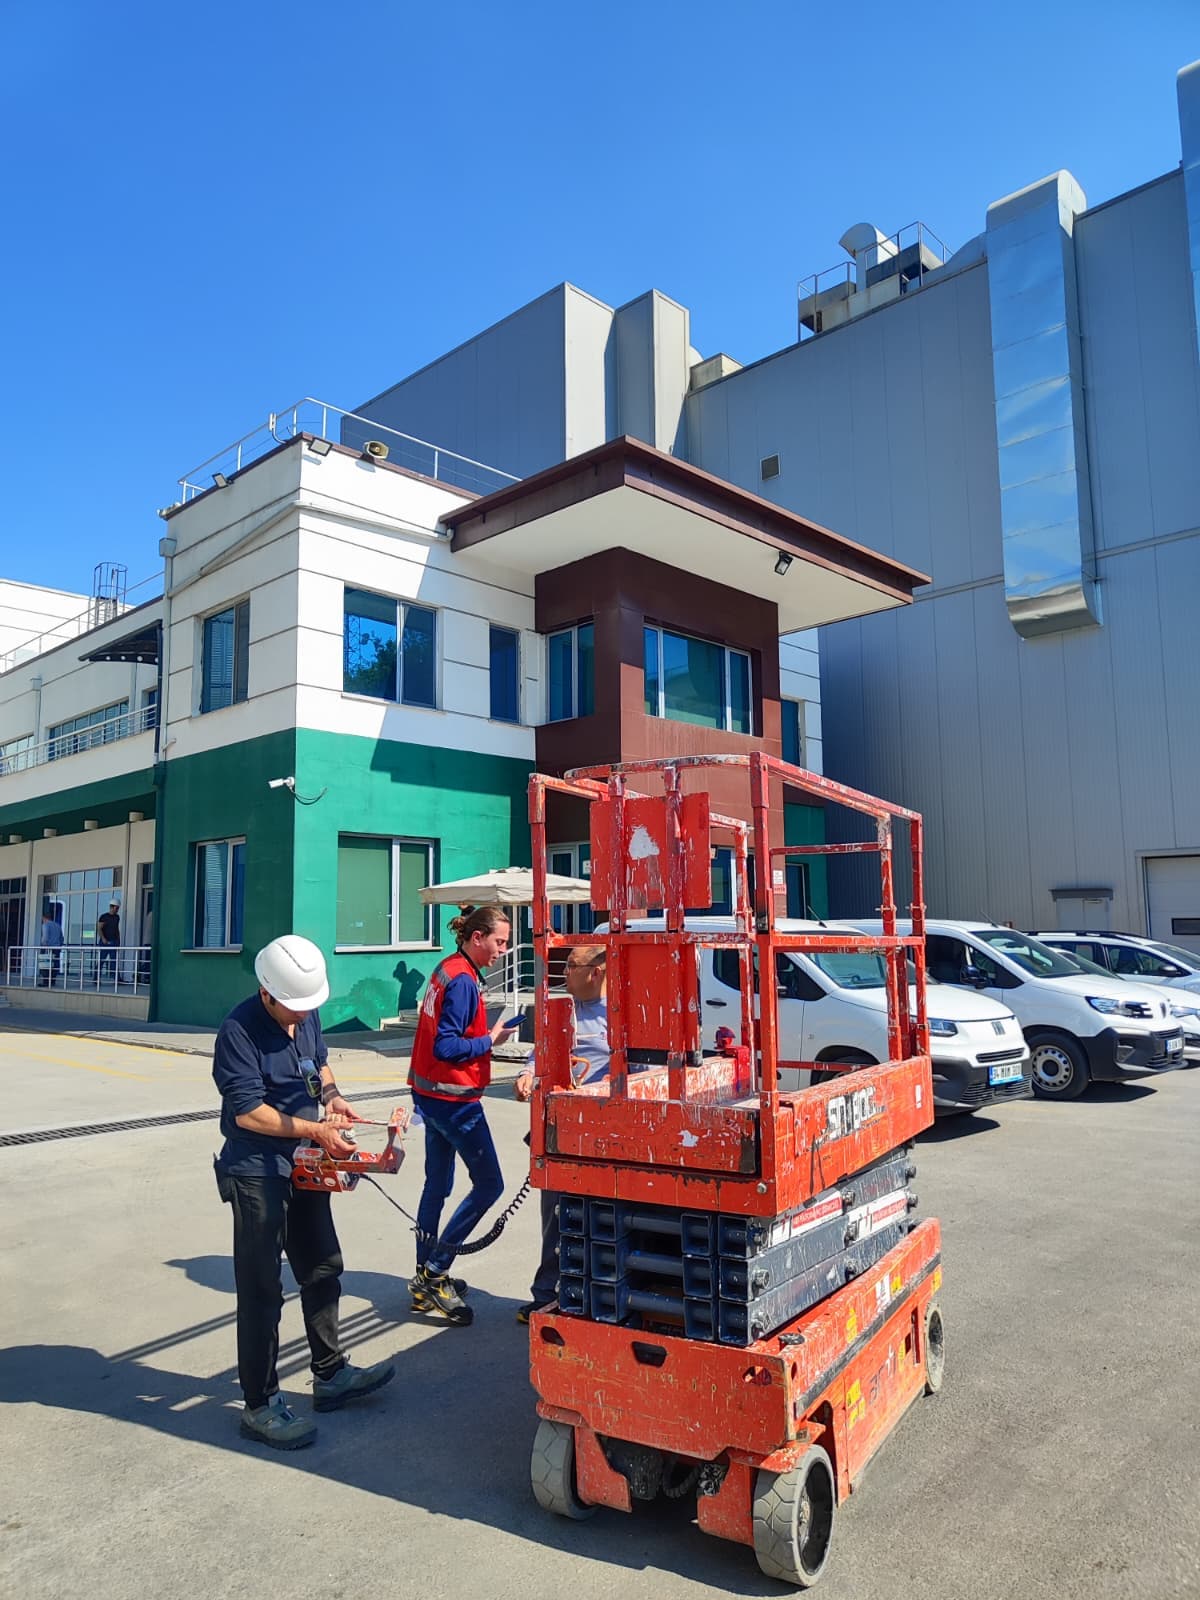
Bilecik OSB'deki tesis dokusunun bir kısmı, ildeki büyük cam ve seramik sağlık gereçleri üretiminin doğrudan yan sanayisidir: kalıp ve model atölyeleri, ambalaj ve paketleme tesisleri, sırlama malzemesi ve cam kesim aparatları üreten küçük ölçekli işletmeler, bu üretime hizmet eden bakım-onarım atölyeleri. Bu tesislerin üst kot ihtiyacı, ana üretim hattından farklı bir karakter taşır — burada sürekli akan bir fırın hattı yoktur ama üretilen ya da işlenen malzeme genellikle kırılgan ya da hassastır: kalıp atölyesinde alçı ve reçine modeller, ambalaj hattında paketlenmiş cam ve seramik mamul, bakım atölyesinde ise sık sık cam ve seramik üretiminde kullanılan ekipmanın kendisi. OSB'deki çalışmalarımızın omurgası, bu yan sanayi zincirinin her halkasında kırılganlığı ve hassasiyeti aynı ciddiyetle ele almaktır. Bu sayfa OSB'deki cam-seramik yan sanayisinde üst kot işlerini nasıl planladığımızı anlatıyor.
Kalıp ve model atölyelerinde tavan altı hatlar
Seramik sağlık gereçleri üretiminde kullanılan kalıplar, alçı ya da reçine esaslı hassas modellerden çıkar ve bu atölyelerin çalışma masaları genellikle titreşime duyarlıdır — tavandan sarkan bir kablo tavası ya da aydınlatma armatürünün değişimi sırasında düşebilecek herhangi bir parça, altındaki kalıbı doğrudan tehdit eder. Bu yüzden kalıp atölyelerinde üst kot çalışması öncesi, altındaki masaların boşaltılması ya da örtülmesi istenir. Sepet, masa sıralarının arasındaki dar koridordan yükselip tavan hattına ulaşır; makinenin gövde genişliği bu koridorlara göre önceden ölçülür.
Ambalaj ve paketleme hatlarında yüksek raf ve konveyör üstü
Paketlenmiş cam ve seramik mamulün sevkiyata hazırlandığı hatlarda, konveyör üstü sensörler, etiketleme kameraları ve aydınlatma armatürleri düzenli bakım ister. Bu hatların altından geçen mamul, paketli olsa da darbeye karşı tam korumalı değildir — konveyör üzerine düşebilecek bir alet, paket içindeki mamulü kırabilir. Bu nedenle konveyör üstü işlerde hat ya kısa süreliğine durdurulur ya da o anda hattaki paket akışı geçici olarak boşaltılır; sepet konveyörün üzerine değil yanından yaklaşır.
Sırlama ve cam işleme malzemesi üreten atölyelerde toz ve kimyasal önlemi
Sırlama malzemesi ve cam kesim aparatları üreten atölyelerde, hem mineral toz hem de bazı üretim aşamalarında kimyasal buhar bulunabilir. Bu ortamlarda üst kot çalışması öncesi havalandırma durumu ve varsa kullanılan kimyasalın güvenlik bilgi formu istenir — sepetteki personelin hangi koruyucu donanımla çalışacağı bu bilgiye göre belirlenir. Aspirasyon kanallarının bakımı, kanal içindeki birikimin cinsine göre planlanır; bazı malzeme kalıntıları nemle reaksiyona girebileceğinden temizlik yöntemi atölyeyle birlikte netleştirilir.
Bakım-onarım atölyelerinde büyük ekipman parçalarının yüksek stoklanması
Cam ve seramik üretim hattına bakım-onarım hizmeti veren atölyelerde, değişecek fırın parçaları, konveyör segmentleri ve mekanik aksam genellikle yüksek raflarda ya da özel stantlarda bekletilir. Bu parçalar hem ağır hem de bazen kırılgan yüzeylere (refrakter malzeme gibi) sahiptir; raf üzerinden indirme-yükleme sırasında forklift her zaman uygun açıyı tutturamaz. Sepetli erişim, parçanın konumunu görerek ve kontrollü biçimde yaklaşarak bu riski azaltır; ağır parçaların kaldırılması ayrı bir kaldırma ekipmanıyla koordineli yürütülür, sepet yalnızca erişim ve gözlem için kullanılır.
OSB içinde yan sanayi turlarının birleştirilmesi
OSB'deki yan sanayi tesisleri genellikle küçük-orta ölçeklidir ve her biri tek başına tam gün makine ihtiyacı doğurmaz. Bölgedeki birkaç işletmenin taleplerini aynı güne toplayarak çalışırız — sabah bir kalıp atölyesinde tavan hattı, öğleden sonra bir ambalaj tesisinde konveyör üstü bakım. Bu düzenin şartı, işletmelerin tarih esnekliği tanımasıdır; karşılığında taşıma payı bölünür ve birim maliyet düşer.
OSB'deki yan sanayi tesis tipleri ve öncelikli hassasiyet
Bilecik OSB'deki cam-seramik yan sanayisinde tesis tipine göre öncelikli hassasiyet ve önerilen çalışma biçimi aşağıda özetlenmiştir.
| Tesis tipi | Öncelikli hassasiyet | Hazırlık | Erişim biçimi |
|---|---|---|---|
| Kalıp/model atölyesi | Titreşim | Masa boşaltma/örtme | Dar koridordan sepet |
| Ambalaj-paketleme hattı | Paket üstü darbe | Hat durdurma/boşaltma | Konveyör yanından |
| Sırlama malzemesi atölyesi | Toz/kimyasal buhar | Güvenlik bilgi formu | Koruyucu donanımlı |
| Bakım-onarım atölyesi | Ağır+kırılgan parça | Ayrı kaldırma ekipmanı | Gözlem+erişim |
| Karma küçük atölyeler | Değişken | Tek güne toplama | Ardışık program |
Yan sanayide kırılganlık, ana hattaki kadar gerçek
OSB'deki yan sanayi tesislerinde sürekli akan bir fırın hattı olmadığı için risk algısı bazen düşer — oysa kalıp atölyesindeki bir alçı model, ambalajdaki bir paket ya da bakım atölyesindeki bir refrakter parça, ana hattaki kadar kırılgandır, yalnızca daha küçük ölçekte. Bizim yaklaşımımız, ölçek küçük olsa da dikkat seviyesini düşürmemektir: her tesiste, altında ya da yakınında ne bulunduğunu sorar, sepetin oraya hangi mesafeden ve hangi açıdan yaklaşacağını buna göre planlarız.
İkinci fark, bu tesislerde işin daha az tekrarlanır olmasıdır — büyük hatta yılda birkaç kez yapılan bir bakım, küçük atölyede belki birkaç yılda bir gündeme gelir. Bu yüzden her ziyarette fotoğraflı kayıt tutmaya özellikle önem veririz; seyrek yapılan bir işte önceki ziyaretin kaydı, bir sonraki ziyaretin planını kurmanın tek güvenilir yoludur.
OSB'de gün planını kurarken sorduğumuz sorular
Bölgedeki bir işletmeden ilk talep geldiğinde üç şey sorarız: atölyenin altında ya da çevresinde hangi malzemenin bulunduğu, makinenin gireceği güzergâhın genişliği ve işin tarihe ne kadar bağlı olduğu. İlk ikisi doğru makine sınıfını belirlerken üçüncüsü, işin OSB'deki bir sonraki tura mı ekleneceğini yoksa tekil mi geleceğini belirler.
Bu üç sorunun cevabı net olduğunda teklif ilk turda doğru çıkar ve sahada sürpriz yaşanmaz. Belirsiz kalan bir nokta varsa, kısa bir keşif ziyaretiyle netleştiririz; küçük ölçekli bir atölyede yanlış makineyle gelmenin bedeli, keşfin bedelinden her zaman yüksektir.
Bilecik OSB Bölgesinde Sunduğumuz Hizmetler
Sık sorulan sorular
Kalıp atölyemizde titreşime karşı çok hassas modeller var; tavan işi sırasında ne yapıyorsunuz?
Öncelikle çalışmaya başlamadan önce atölyenizdeki hangi masaların ve modellerin titreşime en hassas olduğunu sizden öğreniriz; bu masalar boşaltılır ya da koruyucu örtüyle kapatılır. Sepet, masa sıralarının arasındaki koridordan yükselir ve gövde genişliği bu koridora göre önceden ölçülür — dar bir atölyede daha kompakt bir sınıf seçeriz. Çalışma sırasında ani hareket ya da darbe üreten işlemlerden kaçınırız; vidalama ve sıkma gibi işler kontrollü tempoda yapılır. Modellerinizin kür süresi devam ediyorsa bu bilgiyi de paylaşmanızı isteriz, çünkü henüz sertleşmemiş bir model titreşime normalden daha hassastır.
Ambalaj hattımızda konveyör üstü bir sensör değişimi gerekiyor; hattı durdurmamız mı gerekiyor?
Kısa süreliğine evet, çünkü sepet konveyörün yanına yaklaşırken altından paketli mamul geçmemesi gerekir — düşebilecek bir alet, paket içindeki cam ya da seramik mamulü kırabilir. Uygulamada hattı tamamen kapatmak yerine, çalışılan segmentteki akışı kısa bir süre için durdurup diğer segmentlerin çalışmaya devam etmesini sağlarız; bu, hattın tümünü değil yalnızca ilgili bölümü etkiler. Sensör veya kamera değişimi genellikle hızlı biten bir iştir, bu yüzden durma süresi kısa tutulur ve önceden size bildirilir.
Sırlama malzemesi ürettiğimiz atölyede çalışırken hangi kimyasal bilgileri istiyorsunuz?
Üretimde kullanılan malzemelerin güvenlik bilgi formunu, en azından çalışma yapılacak bölümdekileri, önceden isteriz. Bu form bize solunum ve cilt teması riskini gösterir ve sepetteki personelin hangi koruyucu donanımla çalışacağını belirler. Havalandırma durumu da ayrıca sorulur — aspirasyon çalışmıyorsa iş, sistem devrede olana kadar başlamaz. Aspirasyon kanalındaki birikimin temizliği için de malzemenin nemle nasıl davrandığını bilmek isteriz, çünkü bazı kalıntılar nemli temizlikle reaksiyona girebilir; bu durumda kuru ama kapalı vakumla toplama tercih edilir.
Bakım atölyemizdeki refrakter parçaları yüksek raftan indirirken kırılma riski var mı?
Var, ve bu yüzden indirme-yükleme işini tek bir ekipmana bırakmayız. Sepetli platform, parçanın konumuna güvenli açıdan yaklaşmayı ve gözle kontrol etmeyi sağlar; ağır parçanın kendisinin kaldırılması ise ayrı bir kaldırma ekipmanıyla (vinç veya forklift) koordineli yürütülür — sepet burada erişim ve yönlendirme rolü üstlenir, taşıma yükünü taşımaz. Bu iş bölümü, tek bir ekipmanın hem erişim hem kaldırma yapmaya çalışmasından doğan hataları önler. Parçanın ağırlığı ve kırılganlık derecesi önceden bilinirse, hangi kaldırma ekipmanının eşlik edeceğini keşifte netleştiririz.
OSB'deki birkaç küçük atölye birlikte talep etsek avantajı olur mu?
Olur, ve OSB içindeki en verimli çalışma biçimi budur. Bölgedeki işletmelerin taleplerini aynı güne topladığımızda taşıma bir kez yaşanır ve maliyet işletmeler arasında bölünür; her biri kendi teklifini ve kendi raporunu ayrı alır, aralarında herhangi bir bağ kurulmaz. Bunun tek şartı tarih esnekliğidir — acil olmayan bir iş, bölgeye planlanan bir sonraki tura eklenir. İşletmelerden birinin koordinasyonu üstlenip listelerin tek kanaldan bize ulaşması, planlamayı hızlandırır ama zorunlu değildir; ayrı ayrı arayan işletmeleri de aynı güne denk gelirse birleştiririz.
Seyrek yapılan bir bakımda önceki ziyaretin kaydı neden önemli?
Küçük ölçekli bir atölyede üst kot bakımı yılda bir kez, bazen daha seyrek gündeme gelir; bu, her ziyaretin neredeyse sıfırdan başladığı anlamına gelir — hangi bağlantının daha önce sıkıldığı, hangi noktanın izlendiği hafızada kalmaz. Bu yüzden her turda fotoğraflı bir durum kaydı bırakırız: gezilen noktalar, yapılan işlemler ve müdahale gerektirmeyip not düşülen kalemler. Bir sonraki ziyarette bu kayda bakarak hangi noktanın öncelikli olduğunu baştan biliriz. Yıllar içinde biriken bu kayıt, seyrek yapılan bakımı bile sistematik hâle getiriyor.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.